español
 English
 français
 русский
 فارسی
 português
 العربية
 Indonesia
 Česky
 românesc
 български
Te alejas del coche clásico, su capa fresca de carmesí intenso brilla bajo las luces. Entonces lo ves: una pequeña mota de polvo, congelada en la capa transparente. Horas de trabajo cuidadoso, arruinadas en un instante. Esta frustración lleva a los talleres profesionales a hacerse una pregunta crítica: ¿por qué la tecnología de flujo descendente supera a otros diseños de flujo de aire para obtener acabados impecables?
Este artículo define la cabina de pintura de flujo descendente, explica su mecánica de flujo de aire y explora sus aplicaciones. Aprenderás las fortalezas de la tecnología, sus compensaciones y cómo seleccionar una cabina que se ajuste a tus necesidades de producción. Al final, tomarás una decisión de inversión informada.
Puntos clave
- Una cabina de pintura de flujo descendente empuja aire limpio desde el techo hacia afuera a través del suelo. Este flujo de aire vertical elimina la sobrepulverización y el polvo de tu área de trabajo.
- Este diseño te brinda un acabado más limpio con menos defectos. Pasas menos tiempo lijando y puliendo después de cada trabajo de pintura.
- Las cabinas de flujo descendente también mejoran tu seguridad. Extraen rápidamente los vapores y partículas nocivas lejos de tu zona de respiración.
- La principal desventaja es el mayor costo. Necesitas un suelo elevado o un foso para la instalación, y el sistema utiliza más energía que otros tipos de cabinas.
Cómo funciona el flujo de aire descendente
Definición de la cabina de pintura de flujo descendente
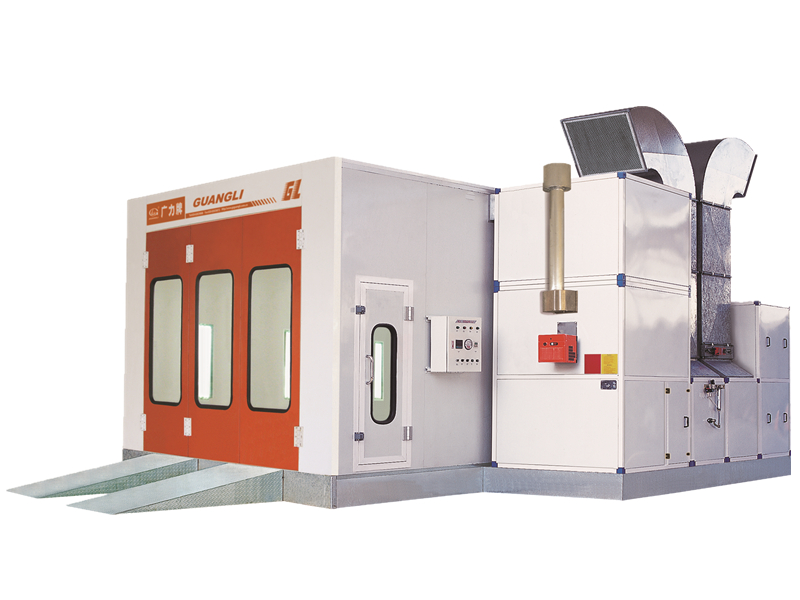
Una cabina de pintura de flujo descendente es una cabina de pulverización totalmente cerrada diseñada para vehículos y artículos grandes. Su característica definitoria es la trayectoria vertical del aire: el aire limpio entra a través de filtros de techo y sale a través de un escape a nivel del suelo. Este diseño crea un entorno controlado donde la gravedad trabaja con el flujo de aire en lugar de en su contra.
El sistema cumple dos funciones principales. Primero, establece un entorno de trabajo limpio para las tareas de repintado. Segundo, elimina eficientemente la sobrepulverización de tu zona de respiración y de la superficie de trabajo. Te beneficias tanto de una mejor calidad de acabado como de una mayor seguridad durante la operación.
El flujo de aire comienza en un pleno de techo de longitud completa. Este pleno ocupa normalmente la mayor parte o la totalidad del techo y contiene un filtro integrado que descontamina el aire antes de que entre en la cabina. El aire fluye entonces verticalmente hacia abajo sobre el artículo que estás pintando. A nivel del suelo, un foso de escape recorre la longitud de la cabina. Este foso contiene filtros que atrapan la sobrepulverización y eliminan las sustancias tóxicas antes de que el aire se libere a través del sistema de escape de la cabina.
La instalación varía según la distribución de tus instalaciones. Puedes montar la cabina sobre soportes de acero, lo que eleva el suelo y crea espacio para el escape bajo el suelo. Alternativamente, es posible que necesites construir un foso de hormigón debajo de la cabina. Cada enfoque logra el mismo resultado: una trayectoria dedicada para que el aire contaminado salga hacia abajo.
El proceso de flujo de aire paso a paso
Comprender la secuencia del flujo de aire te ayuda a apreciar por qué este diseño sobresale. Sigue estas tres etapas:
-
Etapa 1 (Pleno de admisión y filtración): El aire entra en el pleno de suministro de la cabina y pasa a través de filtros de techo que actúan como medios de difusión. Estos filtros combinan un prefiltro con un filtro final hecho de medios unidos térmicamente y estructurados progresivamente, tratados con un agente adherente. Esta combinación captura partículas antes de que lleguen a tu pieza de trabajo.
-
Etapa 2 (Flujo vertical y rejillas de suelo): El aire limpio continúa hacia abajo y alrededor de la pieza, recogiendo la sobrepulverización a medida que se mueve. El aire contaminado se extrae a través de filtros de escape ubicados en un foso con rejilla a nivel del suelo. Estos filtros utilizan fibra de vidrio de filamento continuo con un patrón de tejido abierto para una máxima eficiencia.
-
Etapa 3 (Ventiladores de escape): El aire cargado de pintura cambia de dirección varias veces para evitar la carga frontal y el empañamiento. Luego pasa a través de un ventilador de escape dimensionado para adaptarse a la presión estática de los filtros. Los fabricantes ajustan el tamaño del motor y del ventilador con precisión para cada cabina, de modo que operen por debajo de los límites de ruido de OSHA.
La diferencia de rendimiento se vuelve clara cuando comparas los diseños de flujo de aire:
|
Diseño de flujo de aire |
Dirección del flujo de aire |
Efecto sobre la sobrepulverización en relación con las superficies verticales |
|---|---|---|
|
Flujo descendente |
Vertical, desde el techo hasta los escapes del suelo |
El aire transporta la sobrepulverización directamente hacia abajo y lejos de la pieza de trabajo, evitando que las partículas viajen horizontalmente y se depositen en las superficies verticales. |
|
Flujo cruzado |
Horizontal, desde un extremo de la cabina hasta el otro |
El aire se mueve a través de la pieza, transportando la sobrepulverización lateralmente, lo que aumenta el riesgo de que las partículas se depositen en las superficies verticales. |
También puedes distinguir el flujo descendente de los sistemas de flujo semi-descendente:
|
Tipo de cabina |
Dirección del flujo de aire |
Ubicación del escape |
|---|---|---|
|
Flujo descendente |
El aire entra desde el techo y fluye verticalmente hacia abajo sobre el producto |
Escape a través de fosos en el suelo o sótano |
|
Semiflujo descendente |
El aire entra a través de una sección filtrada del techo en la parte delantera y luego fluye diagonalmente hacia la parte posterior |
Extracción en la parte posterior del área de trabajo |
|
Flujo cruzado |
El aire entra por un extremo y fluye horizontalmente a través del producto hacia el extremo opuesto |
Extracción en el extremo opuesto |
Para cuantificar la potencia del sistema, considere un ejemplo estándar. Una cabina que mide 16 pies de ancho y 14 pies de alto funciona a una velocidad de aire típica de 50 pies por minuto. El flujo de aire total se calcula como 16 × 40 × 50 = 32.000 CFM. Al dividir este flujo de aire por el volumen de la cabina de 8.960 pies cúbicos, se obtiene una tasa de renovación de aire de 3,5 cambios de aire por minuto. Este intercambio rápido mantiene la atmósfera limpia y segura durante todo el proceso de pintado.
Aplicaciones comunes para cabinas de pintura por pulverización
Reparación de colisiones y repintado automotriz
Los talleres profesionales de colisión eligen constantemente la cabina de pintura de flujo descendente como su herramienta principal para lograr resultados de calidad de exhibición. El patrón de flujo de aire vertical arrastra el sobrepintado directamente lejos de los paneles verticales de la carrocería, lo cual es de máxima importancia al pulverizar puertas, guardabarros y paneles de custodia. Un sistema de flujo cruzado empuja el aire horizontalmente a través de estas superficies, lo que aumenta la probabilidad de que las partículas se depositen sobre la pintura fresca antes de que se cure.
La diferencia en la calidad del acabado se traduce directamente en ahorro de mano de obra. Las cabinas de flujo descendente producen la menor cantidad de imperfecciones, lo que significa que pasa significativamente menos tiempo lijando y puliendo después de cada trabajo. Ese menor tiempo de pulido aumenta su rendimiento y reduce los costos de mano de obra en cada vehículo. Un secado más rápido también contribuye a ciclos de trabajo más cortos. Puede controlar el calor y el flujo de aire de manera precisa, garantizando un curado uniforme tanto para pinturas a base de agua como a base de solvente. El resultado es un acabado de alta calidad que cumple con las expectativas del cliente sin necesidad de costosos retoques.
Trabajos de acabado industrial y personalizado
Más allá de la reparación automotriz, el diseño de flujo descendente sirve para aplicaciones industriales exigentes donde la perfección de la superficie es crítica. Las industrias que confían en esta tecnología incluyen:
- Recubrimiento de componentes aeroespaciales
- Acabado de embarcaciones marinas
- Fabricación de muebles
- Equipos pesados y producción de OEM
Los pintores de motocicletas personalizadas y los acabadores de muebles de alta gama también dependen de este entorno limpio y controlado. El diseño cerrado proporciona un área de trabajo bien iluminada que maximiza la captura de polvo y vapores, protegiendo tanto al operador como a la pieza de trabajo.
Para maquinaria grande, necesita una cabina con el tamaño adecuado para acomodar el equipo. Una cabina típica para vehículos de construcción o minería varía de 30 a 60 pies de largo, de 15 a 20 pies de ancho y 15 pies o más de alto. Estas cabinas de gran formato a menudo utilizan flujo descendente completo o cabinas de pulverización de semiflujo descendente diseños de flujo de aire, según la construcción del piso de la instalación y los requisitos de extracción.
Cabina típica para vehículos de construcción o minería: 30 a 60 pies de largo, 15–20 pies de ancho y 15+ pies de alto.
La alternativa de las cabinas de pulverización de semiflujo descendente ofrece una solución intermedia para las instalaciones que no pueden instalar fosas en el piso. El aire entra a través de una sección filtrada del techo en la parte delantera y fluye diagonalmente hacia la extracción posterior. Este diseño todavía proporciona un buen control del sobrepintado para piezas grandes, aunque no alcanza el rendimiento del flujo descendente completo en geometrías complejas. Cuando da el acabado a componentes aeroespaciales o equipos marinos con formas intrincadas, la cabina de pintura de flujo descendente completo sigue siendo la mejor opción para una cobertura uniforme y control de la contaminación.
Ventajas y limitaciones
Beneficios clave para la calidad del acabado y la seguridad
La cabina de pintura de flujo descendente ofrece su mayor ventaja a través del flujo de aire vertical. La gravedad empuja el sobrepintado hacia abajo, alejándolo de la pieza de trabajo, en lugar de permitir que se desplace horizontalmente a través de las superficies verticales. Este control direccional produce un acabado uniforme con menos imperfecciones, lo que se traduce directamente en menos tiempo dedicado a lijar y pulir después de cada trabajo. Logrará un acabado de alta calidad en geometrías complejas que los sistemas de flujo cruzado simplemente no pueden igualar.
La seguridad del operador mejora sustancialmente con este diseño. La extracción a nivel del piso captura los vapores y las partículas en el aire antes de que alcancen su zona de respiración. La extracción eficiente mantiene la atmósfera más limpia durante todo el proceso de pulverización, reduciendo su exposición a los vapores de pintura peligrosos y a los isocianatos. El área de trabajo cerrada y bien iluminada también minimiza la entrada de polvo, protegiéndolos a usted y a la pieza de trabajo contra la contaminación.
Consideraciones de costo e instalación
El principal inconveniente de un sistema de flujo descendente es la inversión inicial. Pagará más por adelantado en comparación con una cabina de flujo cruzado de dimensiones similares. La instalación a menudo requiere soportes de acero que elevan la cabina o una fosa de concreto para la extracción bajo el piso. Las instalaciones que no cuentan con fosas existentes se enfrentan a costos de construcción adicionales y al posible refuerzo estructural.
Los gastos operativos también son más altos. El mayor volumen de flujo de aire exige más energía para calentar y mover el aire a través del sistema. Sin embargo, puede compensar parte de este costo mediante un mantenimiento adecuado. Un manómetro rastrea la saturación del filtro, y un filtro de alta calidad suele durar al menos 100 horas operativas antes de su reemplazo. Los filtros obstruidos reducen el flujo de aire, fuerzan los extractores y crean condiciones potencialmente inflamables. La inspección regular de los manuales de las máquinas y las normas de fabricación mantiene su cabina de pulverización en conformidad con los códigos y evita multas.
Los filtros de extracción están exigidos por las Normas Nacionales de Emisión de Contaminantes del Aire Peligrosos (NESHAP) para reducir los riesgos para la salud y el medio ambiente. Al reemplazar los filtros, métalos en bolsas sacudiéndolos lo mínimo posible y deséchelos en un contenedor de basura externo. Nunca opere la cabina sin un filtro durante su reemplazo. Para las instalaciones que no pueden acomodar fosas en el piso, una cabina de pulverización de semiflujo descendente ofrece una solución intermedia, aunque sacrifica algo de rendimiento en formas intrincadas. Sopesa estos factores frente a su volumen de producción y requisitos de acabado para determinar si la inversión tiene sentido para su operación.
Selección de su cabina de pintura de flujo descendente
Especificaciones clave a evaluar
El tamaño de la cabina determina todas las demás especificaciones. El determinante principal del CFM requerido es el tamaño de las piezas que pinta. Para una cabina de flujo descendente, calcule el CFM multiplicando la sección transversal horizontal de la cabina por la velocidad frontal requerida, que la OSHA exige que sea de un mínimo de 100 pies por minuto. Considere una cabina de flujo descendente estándar que mide 16 pies de ancho, 40 pies de largo y 14 pies de alto que funciona a una velocidad de aire típica de 50 pies por minuto. El flujo de aire total es de 16 × 40 × 50 = 32.000 CFM, y el volumen de la cabina es de 8.960 pies cúbicos, lo que da una tasa de renovación de aire de 3,5 cambios de aire por minuto. Las cabinas de flujo descendente suelen requerir entre un 20 y un 40 por ciento más de aire que las cabinas de flujo cruzado de las mismas dimensiones.
Evalúe estos factores al analizar sus necesidades:
- Tamaño y tipo de cabina. Las cabinas más grandes para camiones o autobuses requieren una mayor capacidad de flujo de aire, lo que hace que los sistemas de flujo descendente sean ideales.
- Volumen y frecuencia de pintado. Las instalaciones de alta producción se benefician de los sistemas de flujo descendente para mantener un rendimiento y una calidad constantes.
- Limitaciones presupuestarias. Aunque el flujo descendente cuesta más por adelantado, el aumento del rendimiento puede justificar la inversión.
- Requisitos de la industria. Los sectores automotriz, aeroespacial e industrial tienen diferentes estándares normativos y de calidad de acabado que dictan las necesidades de CFM.
Las cabinas de flujo descendente requieren entre un 20 y un 40 por ciento más de aire que las de flujo cruzado, lo que se suma a los costos operativos. Para vehículos de lujo o pintado de gran volumen, el mayor CFM se justifica por un menor número de imperfecciones y menos tiempo de pulido. Adapte el estilo de flujo de aire a su producto. Si pinta vehículos grandes como autobuses, es necesario el flujo descendente. Para piezas más pequeñas, un flujo cruzado puede ser suficiente. Las cabinas de flujo descendente representan un desafío cuando se pinta la parte inferior de objetos grandes como barcos, ya que el pintor trabaja en contra del flujo de aire descendente.
La eficiencia de filtración es otra especificación crítica para garantizar el cumplimiento de las normas ambientales.
Las normas de seguridad dictan el diseño y la operación de su cabina de pintura. La siguiente tabla resume los requisitos clave:
|
Norma |
Requisito |
|---|---|
|
NFPA 33 |
Supresión de incendios y enclavamientos que detienen el rociado si falla la ventilación. |
|
OSHA 29 CFR 1910.107 |
Cubre el acabado por rociado; requiere una velocidad frontal de 100 FPM, componentes eléctricos a prueba de explosiones y escape filtrado. |
|
OSHA 29 CFR 1910.1000 |
Establece límites de exposición permisibles para solventes e isocianatos en recubrimientos. |
Requisitos adicionales de OSHA:
|
Regulación |
Requisito |
|---|---|
|
29 CFR 1910.107 |
Requiere una velocidad frontal de 100 FPM, componentes eléctricos a prueba de explosiones y escape filtrado. |
Los niveles de iluminación también importan. Necesita suficiente iluminación para detectar imperfecciones antes de que la pintura se cure. Una iluminación adecuada es esencial para el control de calidad.
Por qué GUANGLI las cabinas cumplen con los estándares profesionales
Las cabinas de pintura profesionales están diseñadas para cumplir con rigurosos estándares de seguridad y calidad, incluido el cumplimiento de la norma NFPA 33 para la supresión de incendios y la norma OSHA 29 CFR 1910.107 para la ventilación y la seguridad eléctrica. Estos estándares garantizan un entorno de trabajo seguro y una calidad de acabado constante. Al seleccionar una cabina, considere opciones personalizables de tamaño, filtración e iluminación para adaptarse a su aplicación específica. La instalación y el mantenimiento adecuados también son críticos para un rendimiento y cumplimiento óptimos.
Una cabina de pintura de flujo descendente (downdraft) ofrece un flujo de aire vertical, un control superior de la sobrepulverización y un espacio de trabajo limpio y seguro. Estas características la convierten en el estándar profesional para acabados impecables. Antes de comprar, evalúe su tipo de aplicación, volumen de producción y limitaciones de las instalaciones. Considere si su suelo puede acomodar la construcción de una fosa o soportes de acero. Si no es así, las cabinas de pintura de flujo semi-descendente ofrecen una alternativa práctica con un rendimiento ligeramente reducido.
Una cabina de pintura de flujo descendente de calidad no es un gasto, es una inversión en una calidad de acabado constante y seguridad operativa. Explore las ofertas de productos de fabricantes de renombre para obtener soluciones personalizadas y asesoramiento experto. Contacte a un fabricante hoy mismo para obtener una cotización personalizada o descargue una guía completa para el comprador para comparar especificaciones.
Preguntas frecuentes
¿Con qué frecuencia debe reemplazar los filtros en una cabina de pintura de flujo descendente?
Un filtro de alta calidad suele durar al menos 100 horas de funcionamiento. Utilice un manómetro para realizar un seguimiento de la carga del filtro. Los filtros obstruidos reducen el flujo de aire y sobrecargan los ventiladores de escape. Reemplácelos rápidamente para mantener la seguridad y la calidad del acabado.
¿Puede convertir una cabina de flujo cruzado a flujo descendente?
La conversión requiere cambios estructurales significativos. Necesita soportes de acero para elevar la cabina o una fosa de concreto para el escape a nivel del suelo. La mayoría de las instalaciones consideran más práctico instalar una nueva cabina de pintura de flujo descendente que adaptar una existente.
¿Qué distingue a una cabina de flujo descendente de una de flujo semi-descendente?
Una cabina de pintura de flujo descendente completo dirige el aire verticalmente desde el techo hasta los escapes en el suelo. Las cabinas de pintura de flujo semi-descendente dirigen el aire diagonalmente desde una sección frontal del techo hacia el escape trasero. Elija el flujo descendente completo para geometrías complejas. Elija el flujo semi-descendente cuando las fosas en el suelo sean imposibles.
¿Se pueden pintar vehículos grandes en una cabina de flujo descendente?
Sí. Las cabinas de flujo descendente se adaptan bien a autobuses y camiones. El flujo de aire vertical maneja superficies altas y planas de manera efectiva. Para equipos muy grandes, es posible que necesite una cabina de 30 a 60 pies de largo. Considere las cabinas de pintura de flujo semi-descendente si sus instalaciones no pueden acomodar fosas en el suelo.
¿Qué normas de seguridad se aplican a las cabinas de pintura de flujo descendente?
La norma NFPA 33 requiere supresión de incendios y enclavamientos de ventilación. La norma OSHA 29 CFR 1910.107 exige una velocidad frontal de 100 FPM y componentes eléctricos a prueba de explosiones. Asegúrese de que el fabricante cumpla con estas regulaciones.


 IPv6 Red compatible