español
 English
 français
 русский
 فارسی
 português
 العربية
 Indonesia
 Česky
 românesc
 български
El flujo de aire vertical crea un entorno de pulverización limpio al mover el aire directamente hacia abajo. El aire limpio entra a través de los filtros del techo, se desplaza suavemente sobre su vehículo y se extrae directamente hacia los fosos de escape del suelo. Este movimiento continuo ayuda a capturar las partículas suspendidas en el aire al instante.
El polvo y los contaminantes suspendidos en el aire causan más del 90% de los defectos de pintura en las cabinas de pulverización. La gravedad trabaja junto con velocidades uniformes de aire descendente para arrastrar el exceso de pulverización hacia abajo, alejándolo de los acabados húmedos recién aplicados. A diferencia delas cabinas de pintura de semidescensoo las configuraciones estándar de cabinas industriales de pintura por pulverización, una cabina de pintura de descenso completo atrapa eficazmente las partículas pesadas debajo de las rejillas del suelo. Fabricantes destacados como Guangli diseñan cabinas de descenso de alta eficiencia para garantizar acabados impecables en todo momento.
Puntos clave
- Las cabinas de pintura de descenso extraen aire limpio directamente desde el techo hacia los fosos de escape del suelo.
- El flujo de aire vertical combinado con la gravedad elimina inmediatamente el exceso de pulverización de pintura para evitar defectos en la superficie.
- Los filtros de techo y suelo de varias etapas capturan eficazmente partículas finas de polvo y residuos pesados de pintura.
- Las unidades de reposición de aire calientan el aire entrante y mantienen una presión de aire positiva para mantener el polvo del taller fuera.
- El movimiento continuo de aire descendente protege la salud del técnico al alejar los vapores químicos tóxicos de la zona de respiración.
Cómo funciona una cabina de pintura de descenso
Comprender el ciclo completo del flujo de aire ayuda a mantener una operación de acabado eficiente. Unacabina de pintura de descensode alto rendimiento depende de una ventilación mecánica continua para crear un entorno de pulverización notablemente limpio y con temperatura controlada para su taller automotriz.
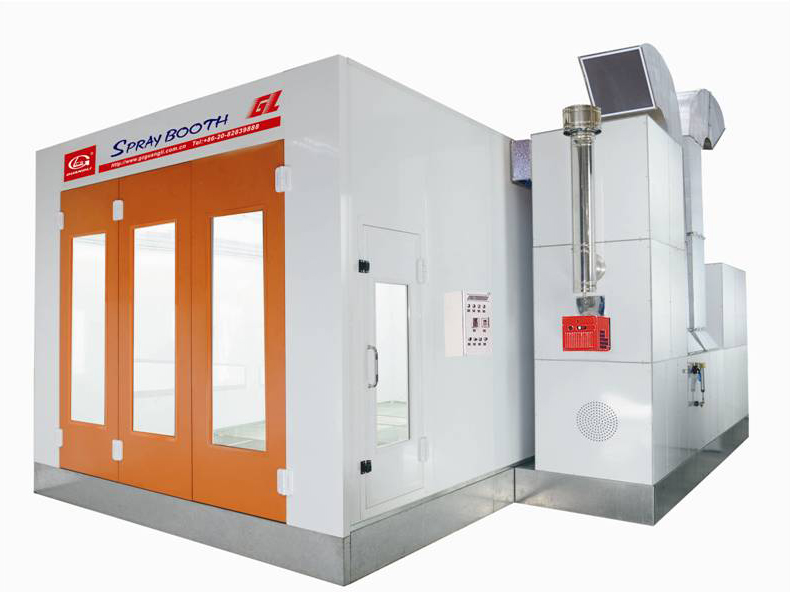
Entrada de aire en una cabina de pulverización de pintura
Su cabina de pulverización de pintura inicia su ciclo activo de ventilación mecánica en la unidad de reposición de aire (AMU) de combustión directa. La AMU extrae aire fresco del exterior directamente hacia el sistema de suministro y lo calienta rápidamente para adaptarse a sus necesidades exactas de procesamiento. Por ejemplo, este sistema puede proporcionar un aumento de temperatura de 110 °F sobre el aire exterior, suministrando fácilmente aire caliente a 130 °F cuando las condiciones exteriores descienden hasta 20 °F. Los sensores digitales de control ajustan continuamente la salida del quemador para evitar variaciones de temperatura no deseadas. Mientras tanto, los variadores de frecuencia integrados controlan el volumen de aire de entrada y escape. Este control preciso mantiene la presión preestablecida de la cabina incluso cuando los filtros acumulan partículas de pintura.
Después del calentamiento, el sistema de entrada impulsa el aire acondicionado hacia un pleno de suministro del techo de longitud completa montado directamente sobre la cámara de trabajo. Los filtros de entrada de varias etapas eliminan las partículas finas de polvo antes de que el aire toque la superficie del vehículo:
|
Etapa de filtración |
Ubicación |
Descripción |
|---|---|---|
|
Etapa 1 – Prefiltro |
Pleno de suministro del techo |
Almohadilla de cubierta sintética de alto rendimiento que actúa como capa inicial de filtración |
|
Etapa 1 – Filtro final |
Pleno de suministro del techo |
Medio unido térmicamente con adhesivo capturador que atrapa el polvo fino suspendido en el aire |
Los ingenieros de Guangli diseñan estos sistemas de difusión del techo con alta precisión. Esta distribución diseñada mantiene una velocidad lineal de aire constante en todo el ancho de la cabina, evitando remolinos turbulentos y bolsas de aire sucio.
Flujo de aire descendente y extracción por fosos
Una vez que el aire pasa por el medio de difusión del techo, fluye hacia abajo sobre la pieza de trabajo. El ciclo completo de movimiento procesa el aire suavemente a través del recinto de la cabina:
-
El aire calentado y filtrado sale del pleno del techo y fluye por todo el ancho del techo.
-
La columna de aire se mueve verticalmente hacia abajo a 50–70 fpm (0,25–0,35 m/s) alrededor de la superficie de la pieza de trabajo.
-
El aire cargado de partículas entra en el foso de escape del suelo que se extiende por casi toda la longitud del suelo de la cabina.
-
Los medios filtrantes bajo el suelo capturan eficazmente los residuos pesados de pintura antes de que los ventiladores de escape expulsen el aire al exterior.
Este recorrido vertical descendente continuo elimina inmediatamente el exceso de pulverización, manteniendo impecables las capas transparentes húmedas. Las cabinas de descenso purgan los vapores tóxicos de disolventes de la zona de respiración mucho mejor que los sistemas horizontales. Las configuraciones estándar de flujo cruzado crean trayectorias de aire horizontales que a menudo generan turbulencia, devolviendo el polvo a los paneles húmedos. De manera similar, las cabinas de pintura de semidescenso atraen el aire en diagonal hacia las paredes traseras de escape en lugar de directamente hacia abajo. En contraste, las cabinas de descenso completo dirigen todo el exceso pesado de pulverización directamente hacia las rejillas del suelo antes de que la suciedad suspendida pueda asentarse sobre la pintura fresca.
La norma NFPA 33 especifica una velocidad mínima promedio del aire de 100 fpm en toda la sección transversal de la cabina medida en el área de las rejillas del suelo bajo condiciones normales de funcionamiento.
Las rejillas de suelo de acero de alta resistencia soportan de forma segura el peso completo del vehículo mientras permiten que el aire contaminado pase hacia los fosos de escape inferiores. Los filtros de retención en capas dentro del foso capturan partículas pegajosas de pintura en las fibras del filtro. Esta filtración multicapa protege las aspas de los ventiladores de escape y los conductos contra la acumulación excesiva. Una cabina industrial de pintura por pulverización que utiliza este preciso sistema de extracción mantiene altos estándares de seguridad y proporciona acabados impecables de manera constante.
Etapas de filtración en la cabina de pulverización
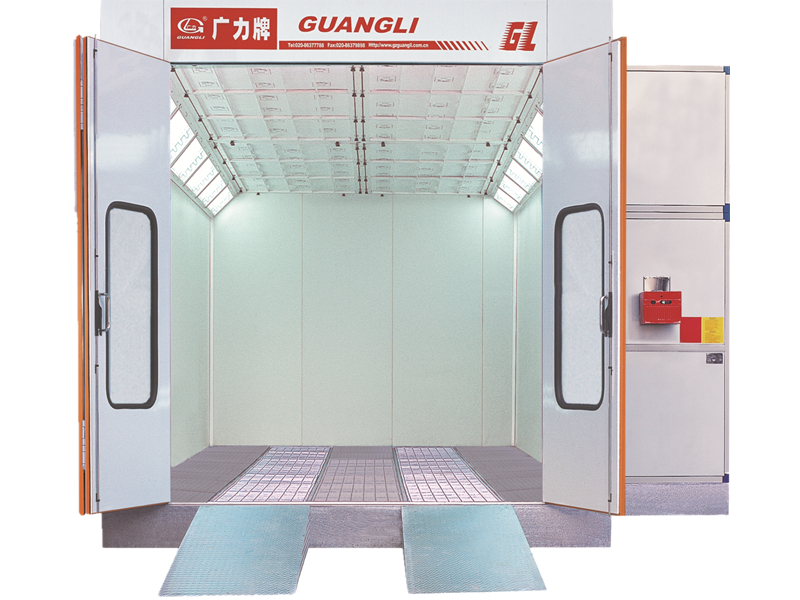
Su cabina de pulverización de descenso depende de un avanzado proceso de limpieza de varias etapas para producir acabados impecables. El aire pasa por distintas barreras físicas desde el pleno de entrada del techo hasta la chimenea de escape del suelo.
Medio de difusión del techo
Los filtros de entrada del techo actúan como la defensa principal contra la suciedad fina dentro de la cabina de pulverización. Las fibras sintéticas no tejidas o las almohadillas de fibra de vidrio de alta densidad eliminan partículas finas de polvo de hasta 10 micras. Estos medios de difusión tienen una clasificación MERV 10 o superior y capturan más del 99% de los contaminantes finos suspendidos en el aire antes de que este entre en la zona activa de pulverización. El aire limpio se mueve de manera constante a través de toda esta capa del techo para proteger las capas transparentes recién aplicadas contra partículas de suciedad.
Los paneles de difusión de alta eficiencia distribuyen el aire entrante de manera uniforme por todo el ancho del plenum del techo. Esta disposición cuidadosamente diseñada crea un patrón de flujo de aire laminar suave y no turbulento sin bolsas de aire sucio. Debe reemplazar el medio de difusión del techo cada 1.000–1.500 horas de funcionamiento o cuando la presión diferencial aumente 150 Pa por encima de la lectura inicial. El reemplazo oportuno del filtro evita caídas repentinas de velocidad del aire en la cámara de su cabina.
Retenedores de piso y filtros de escape
El aire cargado de partículas fluye hacia abajo sobre la superficie del vehículo y pasa a través de rejillas de acero de alta resistencia en el piso hacia el foso de escape. Las almohadillas retenedoras de escape capturan los aerosoles pegajosos de sobrepulverización debajo de las rejillas del piso antes de que los humos peligrosos salgan del recinto de la cabina. Los talleres de acabado instalan almohadillas de papel expandido con seis capas expandidas con respaldo de poliéster o medios de poliéster texturizado para atrapar eficazmente las partículas de pintura.
Un sistema de filtración de alto rendimiento protege las aspas del ventilador de escape y los conductos contra la acumulación excesiva de sobrepulverización. Las normas de seguridad NFPA 33 requieren que la chimenea final de escape se extienda al menos 6 pies por encima del punto más alto de la estructura de su edificio para dispersar los vapores de forma segura. Debe cambiar las almohadillas retenedoras del piso cada 60–100 horas de funcionamiento o cuando la presión del foso alcance 80–100 Pa. Los cambios regulares de filtros eliminan la sobrepulverización persistente, protegen su equipo y mantienen una ventilación vertical equilibrada en todo su taller.
Unidades de reposición de aire y equilibrio de presión
Las unidades de reposición de aire mantienen condiciones operativas óptimas dentro del recinto de su cabina de acabado. Una unidad de reposición de aire extrae aire exterior limpio hacia el sistema principal de suministro, acondiciona la corriente de aire entrante e impulsa aire fresco directamente al área activa de pulverización.
Acondicionamiento de temperatura y calefacción
Una unidad de reposición de aire precalienta continuamente el aire exterior fresco durante las operaciones activas de acabado. Ajusta los controles digitales del quemador para lograr temperaturas exactas del aire para una aplicación uniforme de pintura. La gestión térmica precisa ayuda a que los recubrimientos líquidos fluyan uniformemente sobre los paneles de la carrocería del vehículo sin escurrimientos, hundimientos ni ampollas de solvente.
Los ajustes de temperatura controlados aceleran los tiempos de curado durante los modos de horneado a alta temperatura. Su sistema de calefacción de suministro eleva eficientemente la temperatura de la cabina después de finalizar las operaciones activas de pulverización. La distribución térmica adecuada protege los componentes electrónicos sensibles del vehículo mientras hornea las capas transparentes húmedas de manera completa y uniforme.
Presión estática y control de sobrepulverización
El equilibrio de presión controla el movimiento del aire dentro de su cabina de pulverización. Debe mantener el volumen de aire del ventilador de suministro ligeramente superior al volumen de aire del ventilador de escape. Este preciso equilibrio mecánico de presión crea un entorno presurizado positivo que protege la pintura fresca contra el polvo sucio del piso del taller.
-
La unidad de reposición de aire impulsa aire acondicionado hacia el plenum de suministro a una velocidad controlada.
-
El volumen de suministro supera al volumen de escape para crear presión positiva dentro de la cabina.
-
El aire se mueve hacia afuera a través de los sellos de las puertas cuando los operadores abren las puertas de la cabina.
-
La ventilación equilibrada transporta la sobrepulverización y los contaminantes directamente hacia los fosos de escape del piso.
La diferencia de presión estática positiva recomendada es de 0,02 a 0,05 pulgadas de columna de agua.
Los diseños de fosos de Guangli optimizan la extracción debajo de rejillas de piso pesadas para capturar los humos de pintura de forma segura. El control adecuado de presión conserva velocidades de aire uniformes en las modernas cabinas de flujo descendente. Las cabinas de pintura estándar semidescendentes o las disposiciones tradicionales de cabinas de pulverización industriales pierden estabilidad de presión cuando los filtros de escape acumulan residuos de pintura. En cambio, las cabinas de flujo descendente avanzadas ajustan automáticamente las velocidades de los ventiladores cuando la carga de los filtros aumenta hacia 1,5–2,0 pulgadas de columna de agua, eliminando partículas suspendidas de manera confiable.
Beneficios clave de una cabina de pintura de flujo descendente
Control de contaminación y calidad del acabado
La ventilación vertical descendente protege los acabados transparentes frescos contra partículas sueltas suspendidas en el aire dentro de la zona activa de pulverización. El aire limpio filtrado entra a través de paneles completos de difusión del techo y desciende directamente sobre la carrocería del vehículo. Esta trayectoria vertical continua aleja inmediatamente la sobrepulverización de pintura húmeda, evitando que el polvo, la suciedad y la humedad atrapada causen imperfecciones antiestéticas en las superficies recién acabadas.
Una cabina de pintura de flujo descendente profesional mantiene una velocidad del aire entre 50–125 FPM en todo el espacio de trabajo para producir un acabado de alta calidad de forma constante. La gravedad trabaja directamente con esta velocidad controlada del aire descendente para extraer la niebla pesada de pintura a través de las rejillas del piso. Las velocidades de aire desiguales o insuficientes crean defectos comunes de recubrimiento como piel de naranja, variación intensa de color y partículas de polvo en la superficie. Mientras que las cabinas de pintura semidescendentes dirigen el aire diagonalmente hacia los escapes de la pared posterior, el flujo de aire completamente vertical mantiene una presión uniforme alrededor de cada panel de la carrocería.
Seguridad del operador y eliminación de humos peligrosos
Los sistemas de extracción de escape del piso en las cabinas de flujo descendente protegen la salud del operador al extraer los humos químicos dañinos directamente hacia abajo, alejándolos de la zona de respiración. La ventilación descendente constante diluye los vapores inflamables de solventes hasta el 25% del límite explosivo inferior o menos durante operaciones intensas de pulverización. Esta extracción rápida arrastra los vapores densos de solvente directamente hacia los fosos de filtros bajo el piso, evitando la acumulación peligrosa de gases inflamables dentro del recinto de la cabina.
El movimiento equilibrado del aire dentro de las modernas cabinas de flujo descendente mantiene los compuestos orgánicos volátiles tóxicos dentro de límites seguros de exposición legal. Siempre debe consultar la Hoja de Datos de Seguridad de cada material de pintura para revisar los límites específicos de peligro químico y las directrices obligatorias de seguridad personal. Las normas de salud reconocidas establecen límites estrictos de exposición, como 20 ppm para etilbenceno y xileno, junto con un límite de 0,5 ppm para vapores de benceno. Operar una cabina de pintura de flujo descendente o unacabina de pintura industrial por pulverizacióncon flujo de aire constante protege a los técnicos del taller mientras cumple con los estándares esenciales de conformidad normativa.
El flujo de aire vertical descendente elimina instantáneamente los contaminantes suspendidos en el aire. El medio de entrada puro del techo, la calefacción controlada y la presión estática positiva trabajan juntos dentro de una cabina de pintura de flujo descendente Guangli para proteger su área de trabajo. Este sistema dirige la sobrepulverización pesada directamente hacia los fosos de escape del piso. Evita las partículas de polvo y consigue un acabado de alta calidad en cada trabajo.
Actualizar sus instalaciones ofrece beneficios operativos inmediatos. Una cabina de pintura de flujo descendente completa puede aumentar la producción diaria de trabajos entre 40–60% y recuperar su inversión en 12–24 meses. Los modelos estándar de cabinas industriales de pintura por pulverización y las cabinas de pintura semidescendentes simplemente no pueden igualar este rendimiento. Actualice las operaciones de su taller hoy para aumentar la productividad y lograr acabados limpios.
Preguntas frecuentes
¿Cuál es la principal diferencia entre las cabinas de pintura de flujo descendente y las cabinas de pintura semidescendentes?
Las cabinas de flujo descendente introducen aire limpio directamente hacia abajo en los fosos de escape del piso. En contraste, las cabinas de pintura semidescendentes dirigen el aire diagonalmente a través del vehículo hacia los escapes de la pared posterior. El flujo de aire completamente vertical atrapa la sobrepulverización pesada de pintura más rápidamente, protegiendo los acabados transparentes húmedos contra el polvo suelto del taller.
¿Con qué frecuencia debe cambiar los filtros de su cabina de pulverización de flujo descendente?
Debe reemplazar el medio de difusión del techo cada 1.000 a 1.500 horas de funcionamiento. Reemplace las almohadillas retenedoras de escape bajo el piso cada 60 a 100 horas de funcionamiento. El reemplazo regular de filtros mantiene la velocidad adecuada del flujo de aire vertical y protege los conductos de escape contra la acumulación intensa de pintura.
¿Qué velocidad de aire debe mantener una cabina de pintura de flujo descendente estándar?
Una cabina de flujo descendente completa mantiene una velocidad de aire descendente entre 50 y 70 fpm alrededor de la pieza de trabajo. NFPA 33 especifica una velocidad media del aire de 100 fpm en el área de las rejillas del piso. La velocidad adecuada del aire aleja rápidamente los humos peligrosos de su zona de respiración.
¿Por qué es importante la presión estática positiva en una cabina industrial de pintura por pulverización?
La presión estática positiva mantiene el polvo del piso del taller fuera de su área de pulverización. Su unidad de aporte de aire suministra ligeramente más aire del que el ventilador de extracción elimina. Este equilibrio de presión impulsa el aire limpio hacia afuera cuando abre las puertas de la cabina, manteniendo limpios los acabados frescos en su cabina industrial de pintura por pulverización.


 IPv6 Red compatible